沖切後不擠壓
頂料結構讓沖切後的材料離開刀刃區域,降低邊緣被持續擠壓的情況。
沖切後不擠壓・尺寸更穩定
針對小孔、小廢料與精密模切需求,利用頂料結構在沖切後將材料帶離刀刃區域,降低擠壓、卡料與黏料造成的變形風險,並依產品形狀與設備條件進行客製設計。
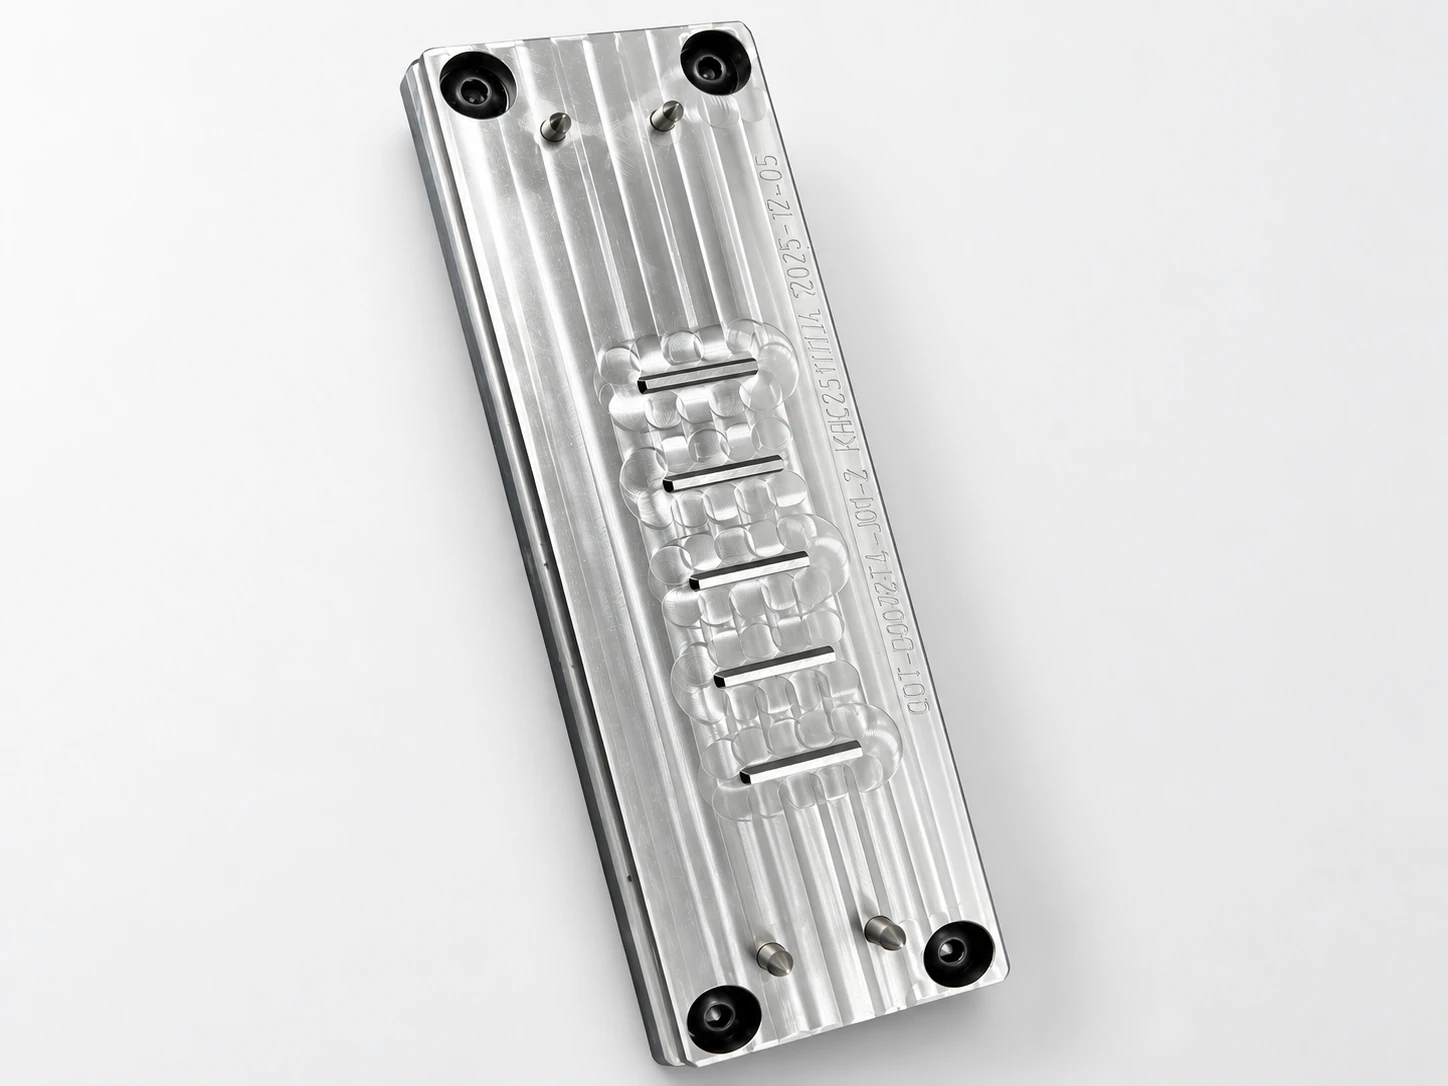
頂料結構讓沖切後的材料離開刀刃區域,降低邊緣被持續擠壓的情況。
減少沖切後的壓迫與變形,有助於維持產品邊緣與尺寸一致性。
針對小孔、小廢料及容易黏附的材料,改善脫料與連續加工條件。
依產品特性、排版、材料與設備條件規劃頂料位置與配套結構。
頂料刀模的重點不只是「切開」,而是讓材料在完成沖切後順利離開刀刃區域。對小孔、小廢料與容易受壓變形的材料,這個動作可降低後續卡料、擠壓或邊緣變形問題。
實際頂料位置、數量與結構會依產品圖面、材料特性與模切設備條件確認。
刀刃完成產品輪廓沖切,材料進入刀模工作區。
頂料結構在沖切後將材料或廢料帶離刀刃區域。
降低持續擠壓與卡料,讓切邊與尺寸維持較穩定狀態。
型錄中的實際比較重點,是一般刀模在部分材料上可能出現切邊擠壓與變形;頂料結構則用來降低沖切後材料持續受壓的情況。
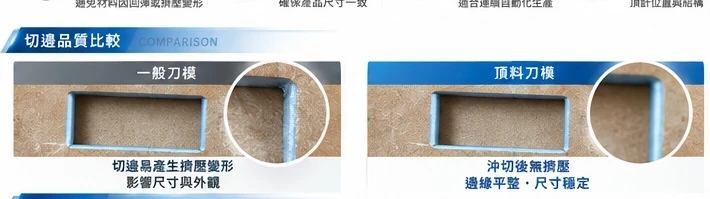
是否適用仍需依材料厚度、黏性、硬度、產品尺寸與設備條件評估。
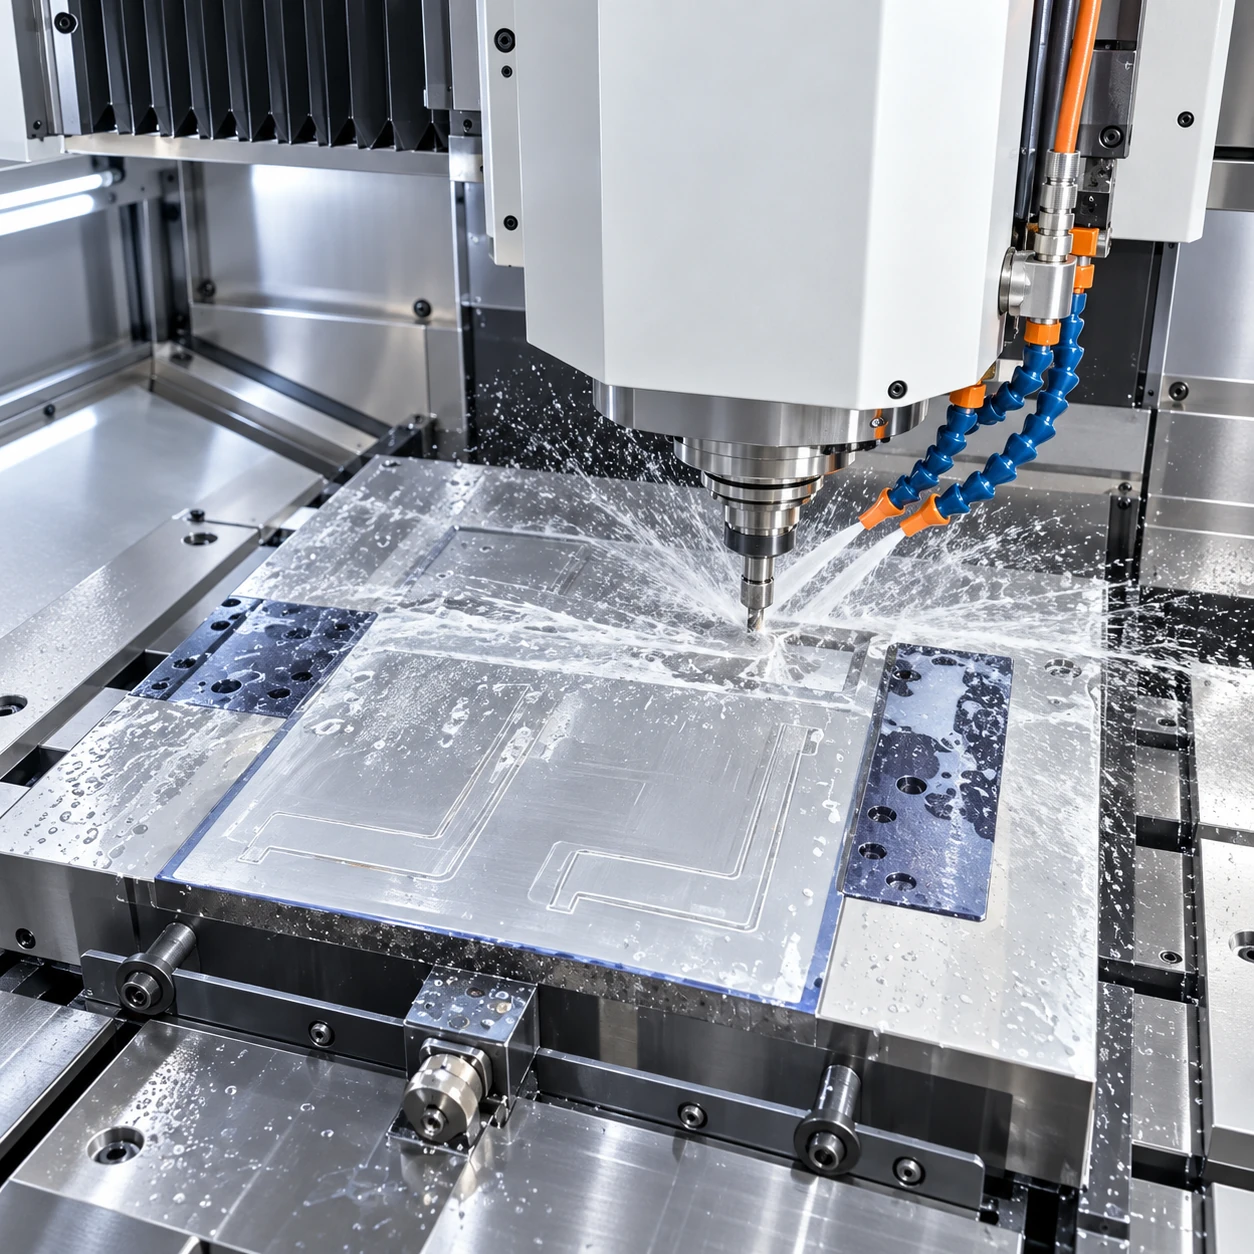
頂料刀模同樣納入 KCT 的刀刃、尺寸與高度檢驗流程,並依產品結構確認頂料與配套位置。
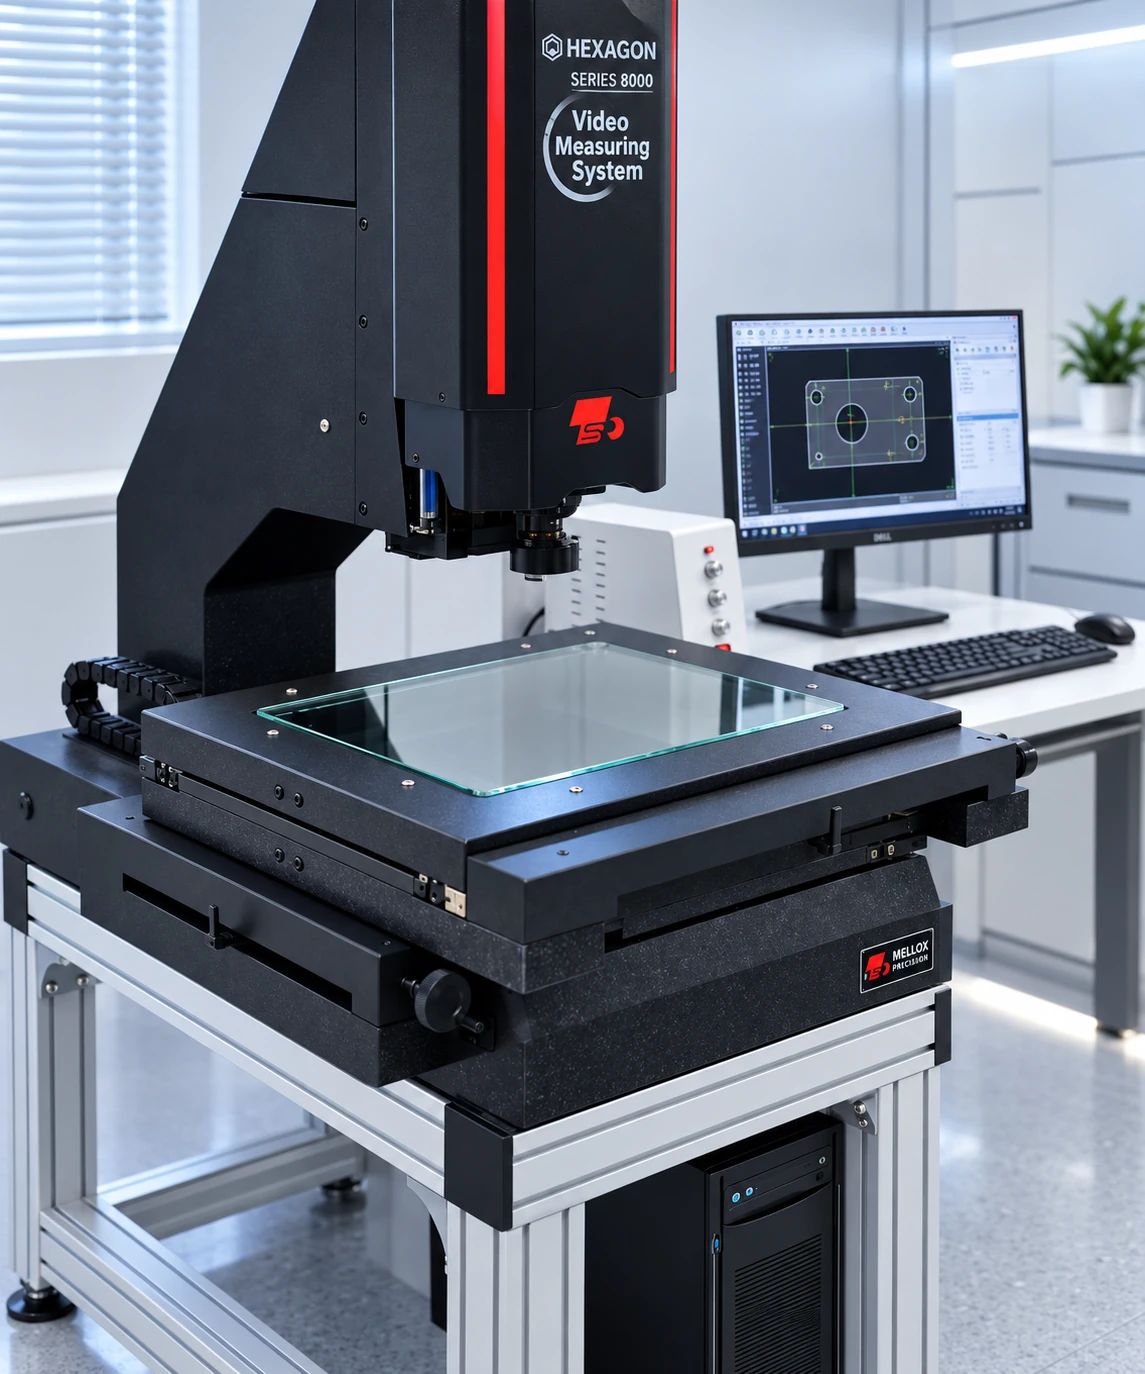
確認平面尺寸與幾何輪廓。
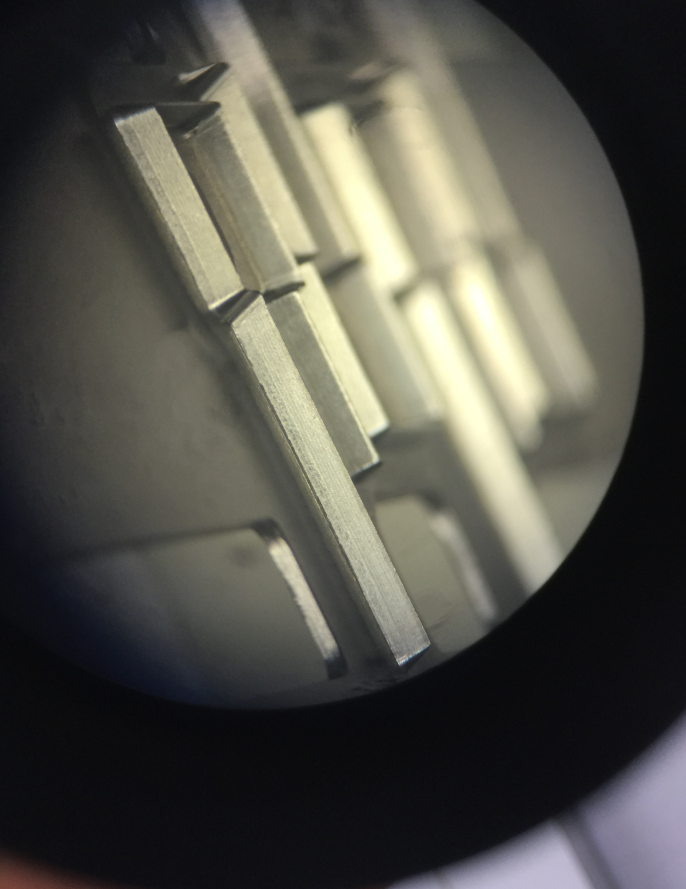
觀察刃口、轉角及細部加工狀態。
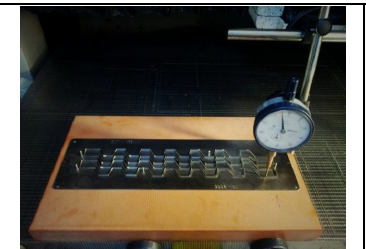
以九點量測確認整體高度一致性。
提供產品圖面、材料、厚度與沖切條件,KCT 可協助評估頂料位置、刀刃加工與配套結構。