單面刃設計
利用非對稱刀刃幾何,依產品輪廓與材料條件調整受力方向與切邊表現。
依材料特性與沖切結果調整刀刃幾何
單面刃、預留量、R 角與局部刀刃幾何,會直接影響材料受力、切邊與尺寸表現。KCT 依材料厚度、沖切條件與成品需求進行刀刃設計與加工確認,而不是以單一固定參數套用所有產品。
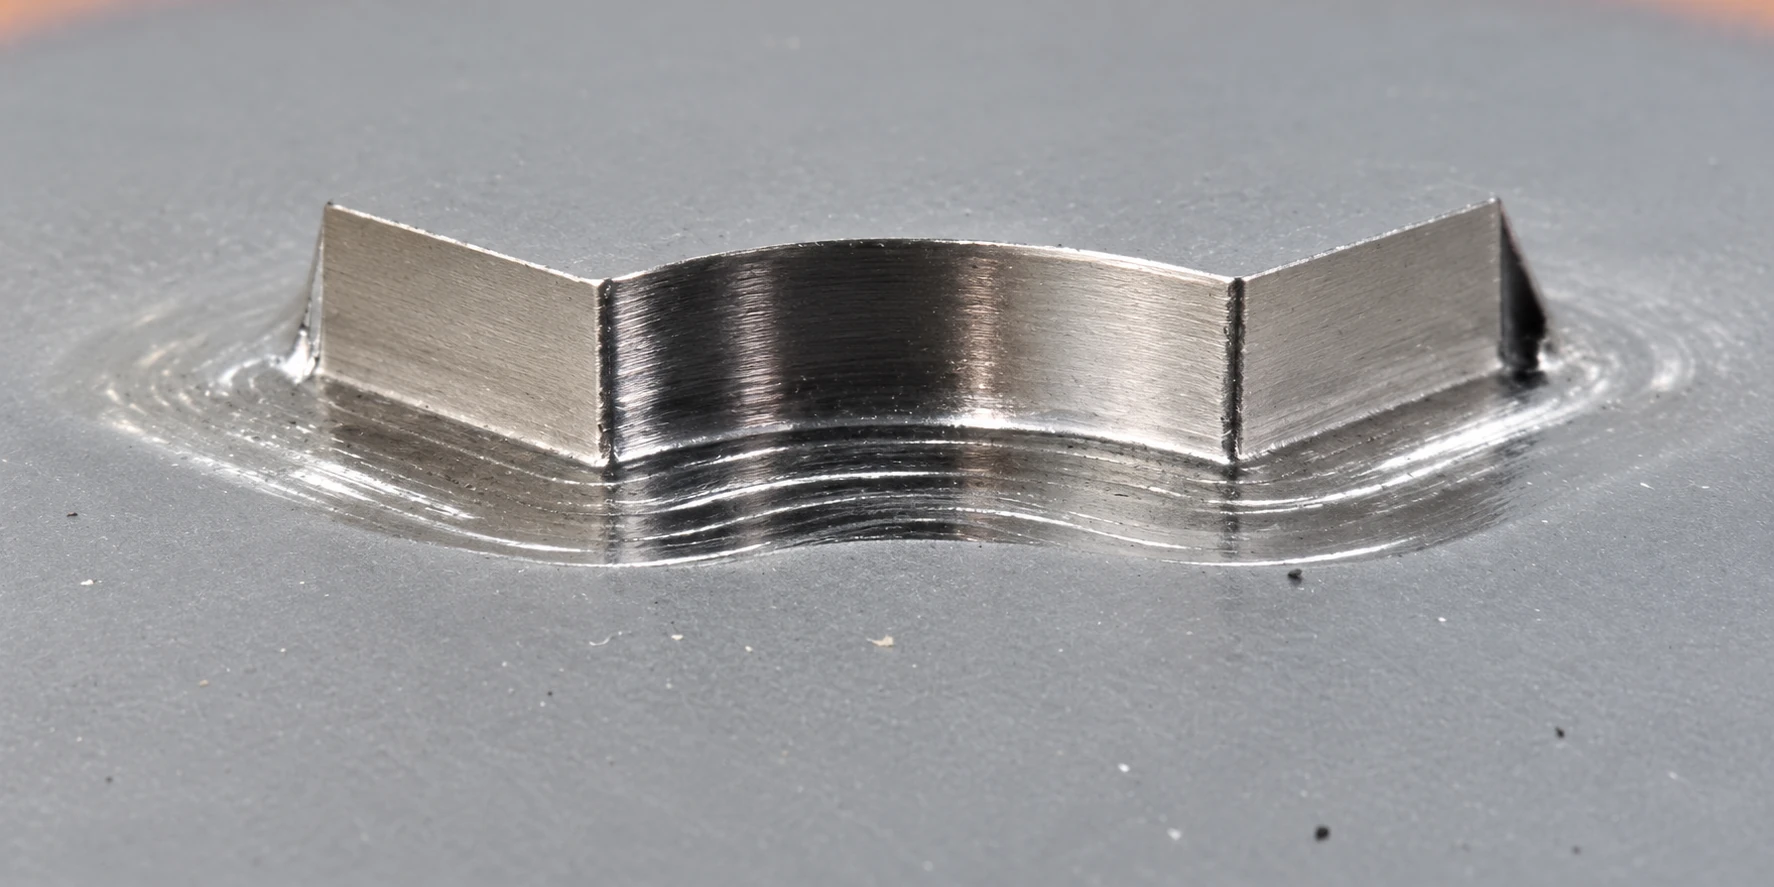
利用非對稱刀刃幾何,依產品輪廓與材料條件調整受力方向與切邊表現。
依材料厚度與沖切深度需求設定預留量,正式量產前以打樣結果確認。
R 角、直徑、線距、C 面與曲面皆需在工程審圖階段確認可加工性。
依產品轉角、局部結構與材料反應調整刀刃形狀及加工方式。
刀刃結構選擇需同時考量材料特性、模具結構與實際沖切結果。
刀刃兩側對稱,適用於多數標準沖切條件;正式刃高與角度仍依產品需求確認。
透過非對稱刃型與預留量配置,對應特定受力方向、尺寸控制及特殊沖切需求。
以下為 KCT 蝕刻刀模標準刀刃參考值,供接單與工程審圖初步確認。
| 項目 | 規格一 | 規格二 | 規格三 |
|---|---|---|---|
| 刀(刃)高 | 1.2 mm | 1.0 mm | 0.8 mm |
| 模具總高 | 2.0 mm | 2.0 mm | 2.0 mm |
| 蝕刻深度 | 1.2 mm | 1.0 mm | 0.8 mm |
| 底座厚度 | 0.8 mm | 1.0 mm | 1.2 mm |
| 刀刃角度 | 40° | 40° | 40° |
預留量與對應加工深度可作為單面刃設計的初步參考。t 代表材料厚度;實際沖壓深度仍需依材料特性、設備與客戶需求微調。
正式量產前,建議以打樣結果確認最終參數。
圖面若低於加工限制,需在接單與工程審圖階段先確認風險,再決定是否調整結構。
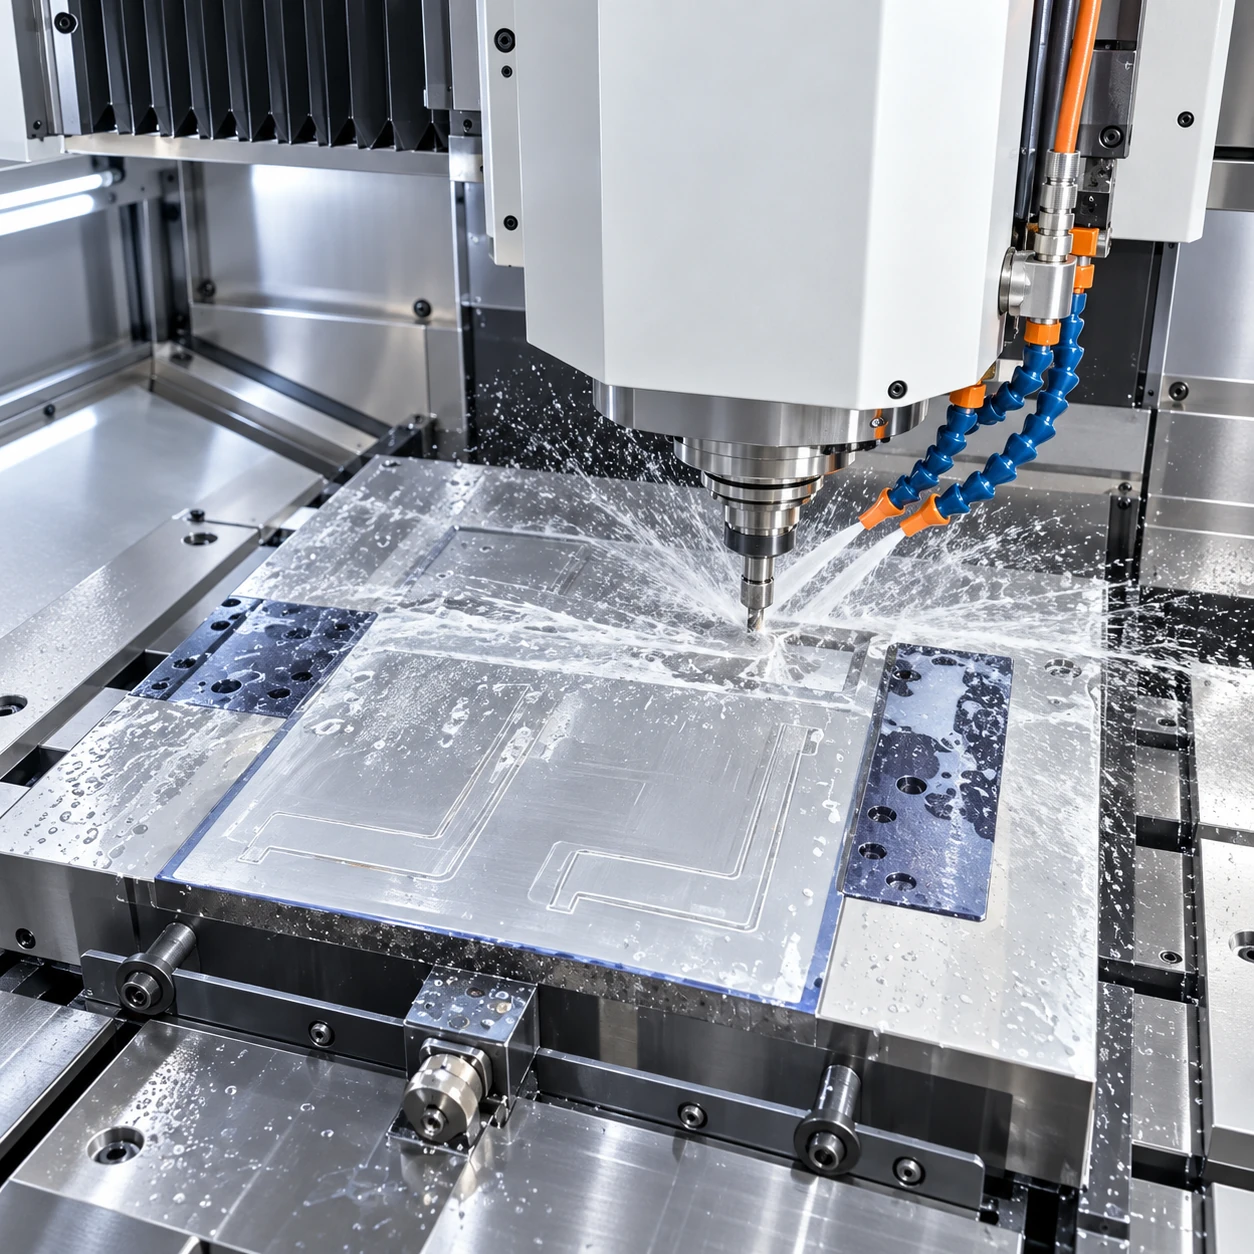
特殊刃型除了尺寸外,也需確認刃口、轉角、局部幾何與整體刀高的一致性。
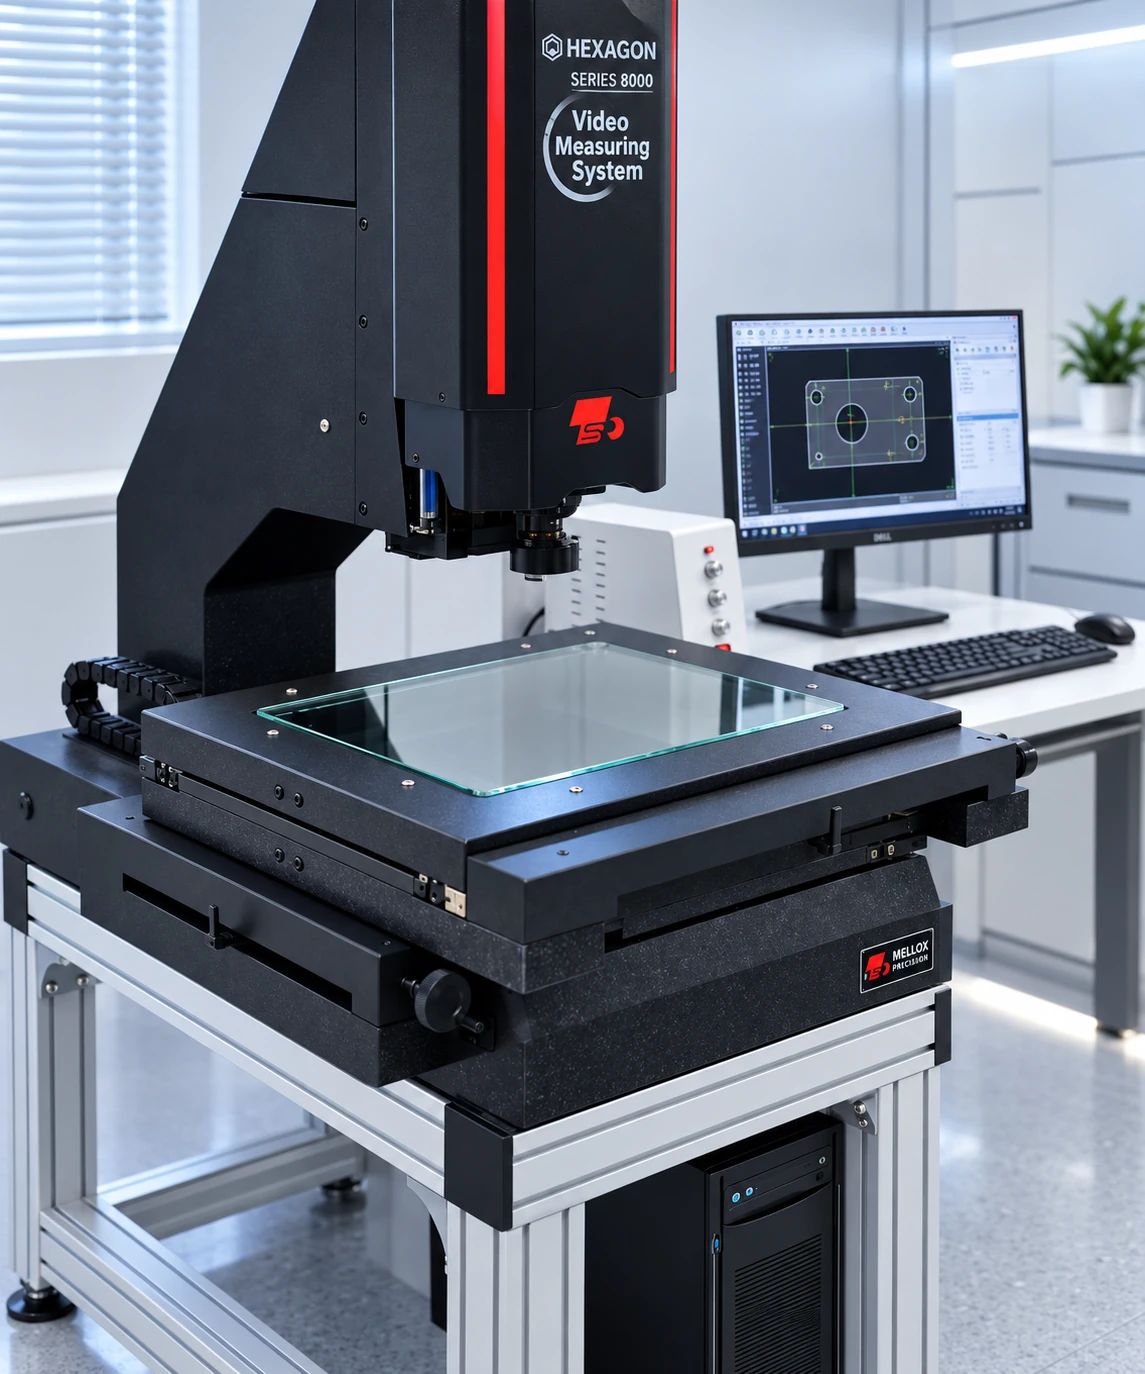
確認尺寸、輪廓與局部幾何。
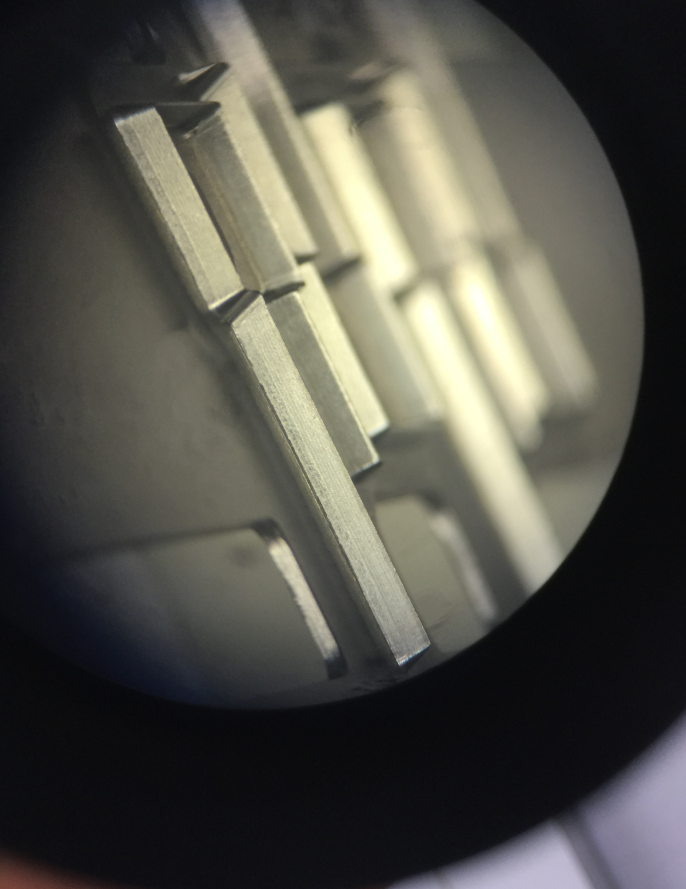
觀察刃口、轉角及細部加工狀態。
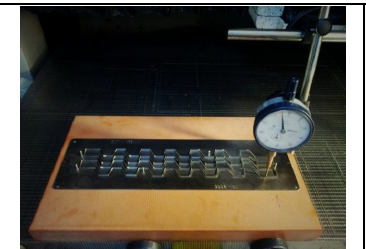
以九點量測確認刀刃高度一致性。
提供圖面、材料、厚度與沖切條件,KCT 可協助評估刃型、預留量與加工限制。